

Cum să vă asigurați că țeava de răcire cu lichid 316 trece testul de scurgere de heliu la prima încercare
Cum să vă asigurați că țeava de răcire cu lichid 316 trece testul de scurgere de heliu la prima încercare
O țeavă de răcire cu lichid 316 menține heliul la 10⁻⁹ mbar·L/s numai atunci când trei lucruri sunt exact înainte de pornirea manometrului: suprafața internă nu transportă particule prinse, sudura este închisă printr-un proces calificat, mai degrabă decât unul petic, iar tubul a fost uscat și purjat corect. Majoritatea eșecurilor la prima încercare sunt decise cu câteva zile mai devreme, în controlul procesului - nu la detectorul de scurgeri.
Testarea scurgerilor de heliu într-un magazin care o administrează zilnic arată așa. Se pulverizează heliu pe exteriorul conductei evacuate; un spectrometru de masă din interior înregistrează orice trasor care se strecoară. La 5×10⁻⁷ mbar·L/s acul rămâne plat. La 1×10⁻⁶ mbar·L/s aveți o scurgere care va apărea ca pierdere de lichid de răcire într-un rack CDU activ trei luni mai târziu. Detectorul nu creează niciodată o scurgere. Dezvăluie doar unul.
Aceasta este teza de bază: un test de scurgere de heliu de primă trecere este un rezultat al designului de fabricație, nu o testare ulterioară. Mai jos sunt cele patru variabile care decid rezultatul - suprafață, sudură, uscare și metoda de detectare - urmate de procedura de rulare pe următorul lot.

De ce contaminanții și defectele de sudură cauzează eșecuri la prima încercare
Primul suspect în orice test eșuat cu heliu nu este o gaură. Este o eliberare lentă de gaz prins la suprafață.
Tuburile industriale convenționale se termină adesea la Ra 1,6 μm sau mai aspre. La acea rugozitate, reziduurile compusului de lustruit, fluidul de tăiere și praful din aer stau în micro-crăpături de-a lungul gaurii. Sub vid, conducta degazează acele reziduuri ore în șir, iar spectrometrul citește acel fundal în creștere ca o scurgere. Cumpărătorii care urmăresc un rezultat de primă trecere descoperă frecvent că detectorul de scurgeri era sincer și suprafața nu era curată.
Pentru funcția de răcire cu lichid, ținta de suprafață se deplasează în jos la Ra Mai mică sau egală cu 0,4 μm, atinsă prin lustruire, decapare și pasivare în secvență. Trei decizii de proces te duc acolo:
- Rugozitatea interioară este controlată la alezaj, nu la diametrul exterior, deoarece lichidul de răcire atinge doar calea de curgere.
- Decaparea și pasivarea urmează lustruirea mai degrabă decât o preced, eliminând stratul de fier liber pe care lustruirea îl lasă în urmă.
- Fiecare tub este acoperit la ambele porturi imediat după curățarea finală, astfel încât particulele nu pot reintra în timpul ambalării sau transportului.
Rambursarea este măsurabilă. O gaură mai netedă lasă mai puține locuri în care se acumulează particule, astfel încât circuitul de răcire rămâne stabil pe parcursul lunilor de funcționare continuă în loc să se deplaseze în derivă. Consecvența lotului contează mai mult decât calitatea eșantionului aici: un cumpărător cu care lucrăm a acceptat mostre care au trecut, apoi a găsit diametrul exterior, grosimea peretelui și dimensiunile porturilor care variau în funcție de loturile de producție și a trebuit să refacă modulele la fața locului. Eșantioanele dovedesc existența unui proces. Numai controlul loturilor dovedește că se repetă.
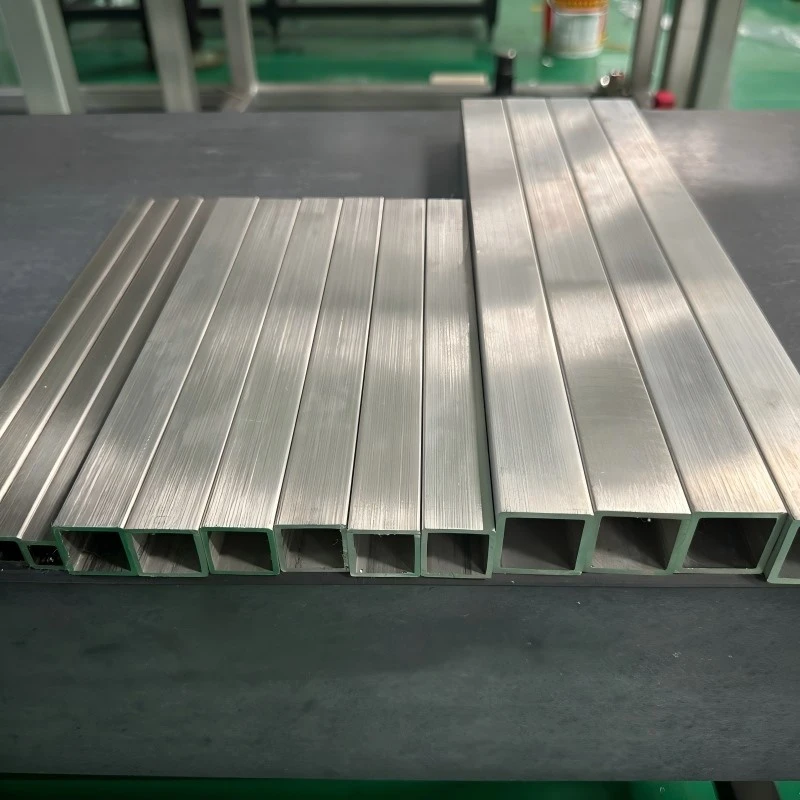
Cum determină calitatea sudurii și gradul materialului fiabilitatea testului de scurgere
Un test cu heliu recompensează soliditatea sudurii. Pedepsește orice proces care ascunde un defect în loc să-l elimine.
Sudarea orbitală este procesul de alegere pentru 316 conexiuni de conducte de răcire cu lichid, deoarece arcul se rotește în jurul unei îmbinări fixe sub parametri controlați - curentul, viteza de deplasare, fluxul de gaz de protecție și intervalul arcului sunt înregistrate pe trecere. Sudarea manuală depinde de stabilitatea operatorului; sudarea orbitală depinde de program. Această diferență se manifestă ca o penetrare consistentă în jurul întregii circumferințe, fără o secțiune subțire rămasă pe o parte a articulației.
China Super Tech conduce managementul calității sudurii în conformitate cu ISO 3834, standardul internațional pentru cerințele de calitate a sudării, care guvernează calificarea procedurilor, calificarea operatorului și înregistrările de inspecție a sudurii. Sensul practic pentru un cumpărător este că sudura pe tubul 1 și sudarea pe tubul 400 provin din aceeași procedură calificată, nu din două perechi de mâini diferite.
Selectarea materialului poartă cea de-a doua jumătate a sarcinii de fiabilitate. 316Oțelul inoxidabil L adaugă molibden și menține carbonul la un nivel scăzut, ceea ce crește rezistența la sâmburi în medii cu clorură și la expunerea pe termen lung la lichidul de răcire. Pentru un sistem de răcire cu lichid în buclă închisă care funcționează de ani de zile, această rezistență determină dacă gaura rămâne netedă sau dezvoltă locuri de inițiere.
| Punct de decizie | Slab Implicit | Implicit de încredere pentru țeava testată cu heliu |
|---|---|---|
| Procesul de sudare | TIG manual, dependent de operator | Sudare orbitala cu parametri inregistrati, gestionata ISO 3834 |
| Finisaj alezat | Finisaj comercial Ra 1,6 μm | Ra Mai mică sau egală cu 0,4 μm după lustruire + murătură + pasivare |
| Clasa materialului | 304 pentru cost | 316L unde există cloruri sau expunere lungă la lichid de răcire |
| Inspecţie | Verificare vizuală + spot | Inspecție de scurgere 100% înainte de expediere |
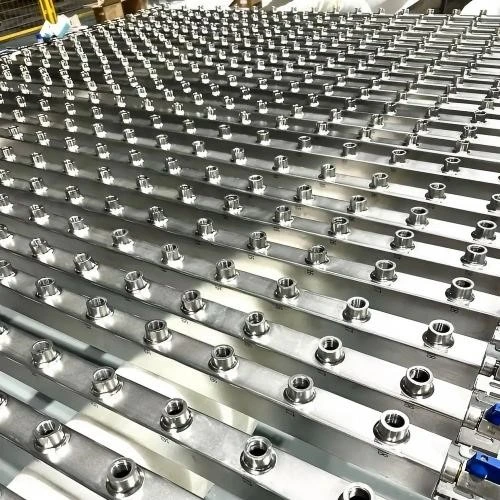
Cum uscarea și purjarea decid rezultatul testului înainte ca detectorul să funcționeze
Umiditatea reziduală este cel mai frecvent motiv pentru care o țeavă de sunet se citește ca fiind una cu scurgeri.
Apa dintr-o crestă sau un volum mort se evaporă lent sub vid. Spectrometrul de masă nu poate distinge vaporii de apă de trasorul de heliu, așa că o conductă umedă produce un semnal de fundal care imită o scurgere. Remedierea are loc înainte de testare, nu în timpul acesteia:
- Purjați tubul cu azot uscat la o presiune și curgeți suficient de mare pentru a îndepărta umiditatea de pe toată lungimea, ambele direcții.
- Țineți sub vid suficient de mult pentru ca frecvența de fundal să scadă și să se stabilizeze - citirea detectorului ar trebui să se stabilească, nu să se deplaseze.
- Calibrați împotriva unui standard de scurgere de heliu certificat imediat înainte de lotul de producție, astfel încât linia de bază a instrumentului să fie cunoscută mai degrabă decât presupusă.
- Testați la pragul de respingere specificat și înregistrați valoarea per tub, mai degrabă decât o bifă de trecere/eșec.
Omiterea pasului 3 este locul în care primele încercări eșuează cel mai adesea în magazinele mai mici. Un instrument necalibrat nu vă poate spune dacă țeava are scurgeri sau dacă detectorul s-a deplasat.
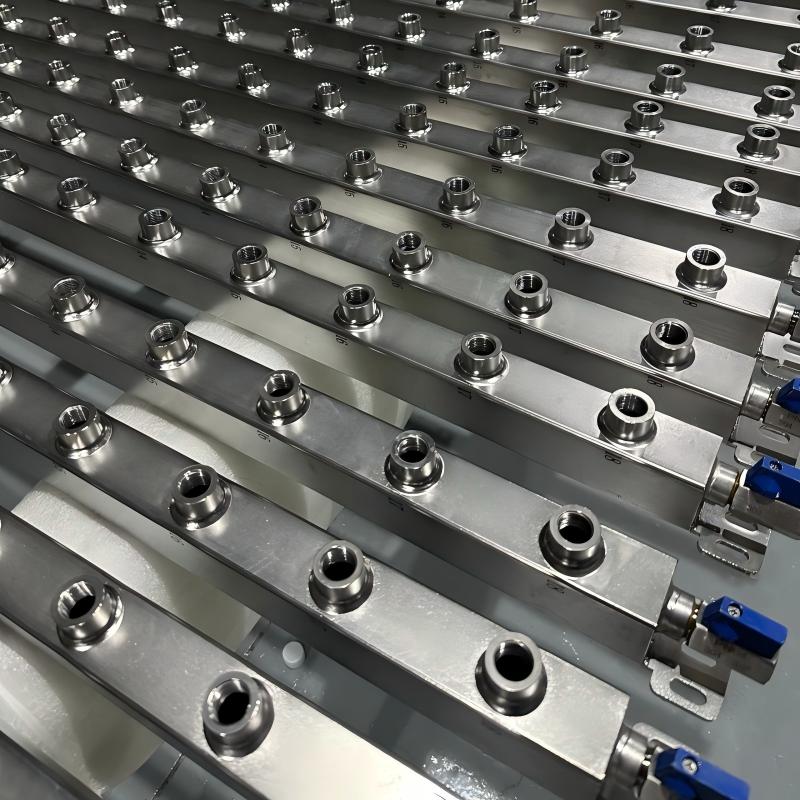
Ce control al producției face ca rezultatul primului pas să fie repetabil
Un singur lot curat dovedește că un proces poate funcționa. Un transport de loturi curate demonstrează că un furnizor îl poate rula.
Fabricarea integrată modifică aritmetica. Când inspecția materiilor prime, formarea tuburilor, sudarea, tratarea suprafeței, prelucrarea, inspecția și asamblarea au loc sub un singur acoperiș, o modificare a parametrului este vizibilă la următoarea stație în loc să fie descoperită la detectorul de scurgeri. Asta contează când programul este deja strâns. O extindere a centrului de date din SUA a necesitat încă 2.000 de metri de conductă de răcire cu lichid DN200 316, plus 24 de coturi personalizate, 48 de flanșe și un lot de fitinguri de conectare, toate potrivite cu desenele aprobate. Comanda a trecut prin producție și inspecție și a fost aranjată pentru transport maritim în 72 de ore - deoarece verificarea materialelor, verificările dimensionale, inspecția sudurii și testarea scurgerilor au fost pași secvențiali interni, nu un lanț de furnizori externi.
Capacitatea sprijină programul. Producția anuală de țevi din oțel inoxidabil de 12.000 de tone, mai mult de 11 ani de producție și exporturile în peste 20 de țări înseamnă o comandă repetată în producția existentă, mai degrabă decât să aștepte ca o linie să se elibereze. Rezumatul cumpărătorului al acelei lucrări DN200 a spus clar: calitatea fiabilă a țevii și suportul receptiv la proiect au contat la fel de mult ca țeava în sine. El a remarcat, de asemenea, că comunicarea clară și coordonarea sigură a comenzilor contează la fel de mult ca produsul dintr-un proiect de inginerie.
Pentru lucrările de răcire cu lichid testate cu heliu, repetabilitatea este ceea ce cumpără de fapt o comandă de achiziție. Un furnizor care efectuează controlul degazării, sudarea orbitală, purjarea uscată și un detector calibrat ca pași standard va trece prima încercare, deoarece nu mai rămâne nimic pentru a decide.
Cea mai mare preocupare nu este calitatea probei, ci dacă fiecare lot poate menține același standard.
Aceasta este sentința pentru a testa un furnizor. Solicitați înregistrări ale lotului, nu o fotografie de probă.
FAQ
Î: Ce rata de scurgere contează ca o trecere pentru conducta de răcire cu lichid 316?
R: Pragul de trecere este stabilit de specificațiile sistemului, de obicei 1×10⁻⁶ mbar·L/s sau mai strâns pentru circuitele de serviciu CDU. Numărul în sine contează mai puțin decât metoda: detectorul trebuie calibrat față de un standard de scurgere de heliu certificat înainte de lot, iar valoarea măsurată trebuie înregistrată pe tub. O bifare de trecere/eșec fără o valoare înregistrată nu poate fi auditată ulterior.
Î: Poate o țeavă să treacă un test hidrostatic și totuși să eșueze testul de scurgere de heliu?
A: Da. Testarea hidrostatică presurizează cu apă și detectează scurgerile grave și slăbiciunile structurale. Testarea heliului funcționează sub vid cu un spectrometru de masă și detectează fluxul de trasor la viteze cu multe ordine de mărime mai mici. O sudură cu o porozitate fină poate menține presiunea apei și totuși eliberează heliu. Pentru sistemele de răcire cu lichid în care pierderea lichidului de răcire înseamnă timp de nefuncționare, metoda heliului este cea care se potrivește cu modul de defecțiune.
Î: Rugozitatea suprafeței interioare Ra Mai mică sau egală cu 0,4 μm afectează cu adevărat un test de scurgere cu heliu?
R: Afectează citirea de fundal, față de care măsoară testul. Un orificiu mai gros prinde reziduurile de lustruire, fluidul de tăiere și particulele în micro-crăvațe; sub vid acele reziduuri eliberează gaze și spectrometrul înregistrează un semnal în creștere care arată ca o scurgere. Controlul rugozității alezajului la Ra Mai mică sau egală cu 0,4 μm prin lustruire, decapare și pasivare elimină cea mai mare parte a stocului blocat și menține fundalul plat.
Î: Cât timp trebuie purjată o conductă de răcire cu lichid 316 înainte de testarea heliului?
R: Purjați cu azot uscat până când umiditatea este deplasată pe toată lungimea, apoi țineți sub vid până când fundalul detectorului se așează în loc să se deplaseze. Durata exactă depinde de lungimea tubului, grosimea peretelui și umiditatea ambientală - o lungime de 6.000 mm reține mai multă umiditate decât o curbă scurtă. Măsura de control este platoul: dacă citirea este încă în scădere, purjarea nu este terminată.
Î: Ce documentație ar trebui să însoțească o comandă de conducte de răcire lichidă testată cu heliu?
R: Solicitați certificate de material care pot fi urmărite după numărul de căldură, procedura de sudare și înregistrările de calificare a operatorului conform ISO 3834, rapoarte de inspecție dimensională, măsurători de rugozitate a suprafeței și valorile testelor de etanșeitate pe tub în raport cu standardul calibrat. Un furnizor care rulează sisteme ISO 9001 și ISO 3834 le poate produce ca rezultate de rutină. Dacă înregistrările sunt asamblate numai după ce întrebați, procesul nu este controlat.
Sunteți gata să verificați un desen față de capacitatea reală de proces? Trimiteți dimensiunile tubului, grosimea peretelui și rata de scurgere țintă - un inginer răspunde cu o evaluare a fezabilității, un plan de control al lotului și o cronologie a prototipului în 24 de ore. Loturile prototip sunt livrate în 7-10 zile.


